Fragilización por hidrógeno en tornillos: el fallo silencioso de la alta resistencia
Por qué los tornillos 10.9 y 12.9 cincados pueden romper días después del montaje, qué es la fragilización por hidrógeno y cómo evitarla al especificar el recubrimiento.
El escenario es siempre parecido, y quien lo ha vivido no lo olvida: se monta una unión con tornillería de alta resistencia, se aprieta correctamente, todo perfecto. Y a las 48 horas, o a la semana, un tornillo aparece partido bajo la cabeza o por el primer filete de rosca, sin que nadie lo haya tocado. Sin sobrecarga, sin golpe, sin aviso. Rotura limpia, frágil.
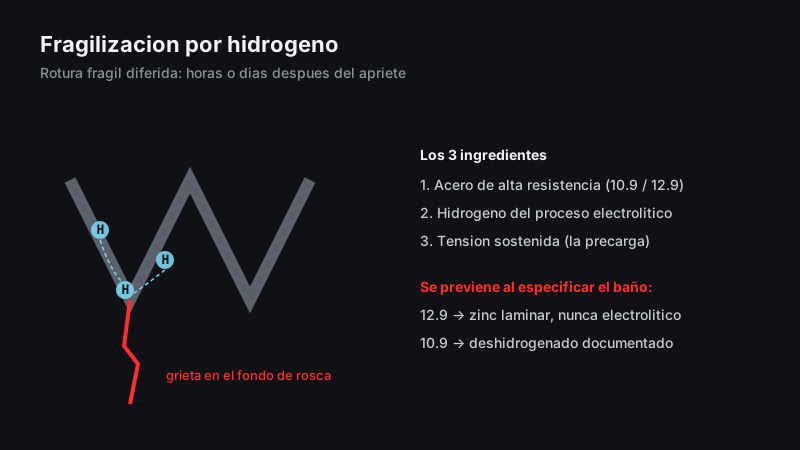
Eso, con altísima probabilidad, es fragilización por hidrógeno. Y lo más importante que puedes aprender de ella es que no se detecta al recibir el material ni al montarlo: se previene al especificarlo.
Qué está pasando dentro del acero
El mecanismo, contado sin laboratorio de por medio:
1. Durante ciertos procesos —el decapado ácido y, sobre todo, los recubrimientos electrolíticos como el cincado— se genera hidrógeno atómico en la superficie de la pieza. Parte de ese hidrógeno, que es el átomo más pequeño que existe, se difunde hacia el interior del acero.
2. En aceros blandos, ese hidrógeno apenas molesta. Pero en aceros de alta resistencia (a partir de durezas en torno a 320–350 HV, es decir, clase 10.9 y especialmente 12.9), el hidrógeno migra hacia las zonas de máxima tensión: fondos de rosca, radio bajo cabeza, microdefectos.
3. Cuando el tornillo se precarga, esas zonas quedan sometidas a tensión estática elevada y sostenida. El hidrógeno acumulado allí facilita la formación y el avance de microgrietas.
4. La grieta crece en silencio durante horas o días hasta que la sección restante no aguanta la precarga: rotura frágil diferida, típicamente entre unas horas y unos pocos días tras el apriete.
Por eso el fenómeno es tan traicionero: el ensayo de tracción del lote pudo salir perfecto, el par de apriete fue el correcto, y aún así el tornillo rompe. El problema no era mecánico, era electroquímico y venía de fábrica.
Los tres ingredientes de la receta del desastre
La fragilización necesita que se junten tres cosas, y las tres son evitables o controlables:
- Material susceptible: acero de alta resistencia. Regla práctica: a partir de 10.9 hay que empezar a preguntarse por el hidrógeno; en 12.9 es obligatorio hacerlo.
- Fuente de hidrógeno: procesos electrolíticos (cincado, zinc-níquel, bicromatado sobre cincado...) y decapados ácidos agresivos. También ciertos ambientes en servicio (corrosión con generación de hidrógeno, protección catódica mal ajustada), aunque el caso típico en tornillería es el del proceso de recubrimiento.
- Tensión sostenida: la precarga del montaje. Cuanto más aprovechada va la clase (y en 10.9/12.9 se aprieta fuerte precisamente para aprovecharla), peor.
Quita cualquiera de los tres ingredientes y el problema desaparece. Como la tensión es inherente a la función del tornillo y el material lo fija el cálculo, la variable que de verdad controlas al comprar es la fuente de hidrógeno: el recubrimiento y su proceso.
Cómo se previene: decisiones de especificación
1. En 12.9 (y 10.9 exigente): zinc laminar, no electrolítico
Los recubrimientos de zinc laminar (flZn: Geomet, Delta Protekt y equivalentes, según ISO 10683) se aplican sin electrólisis y se curan al horno: no aportan hidrógeno al acero. Son la opción por defecto para clase 12.9 y para 10.9 en aplicaciones críticas. Ofrecen además resistencias a corrosión superiores al cincado con espesores menores.
2. Si tiene que ser electrolítico: deshidrogenado, y aun así con criterio
Existe un tratamiento paliativo: el deshidrogenado (baking), un horneado típicamente a unos 200 °C durante varias horas, realizado inmediatamente después del recubrimiento, que expulsa parte del hidrógeno absorbido. Las normas de recubrimientos electrolíticos (ISO 4042 para elementos de fijación) lo contemplan y lo exigen según dureza. Dos matices honestos:
- Reduce el riesgo, no lo elimina al 100 %: la propia ISO 4042 reconoce que no puede garantizarse la ausencia total de fragilización en piezas de muy alta resistencia cincadas electrolíticamente.
- Tiene que hacerse a tiempo y con registro. Un cincado "con deshidrogenado" sin evidencia documental es una frase comercial, no un tratamiento.
3. Galvanizado en caliente: otro capítulo del mismo libro
El galvanizado en caliente no es electrolítico, pero su decapado ácido previo también introduce hidrógeno, y el baño a 450 °C interactúa con el revenido del acero. Por eso ISO 10684 limita el galvanizado en caliente hasta clase 10.9 con condiciones de proceso controladas, y no se aplica a 12.9.
4. Y siempre: comprar con papeles
En alta resistencia, la protección real está en la cadena documental: norma de recubrimiento explícita en el pedido (por ejemplo "flZn según ISO 10683" o "cincado ISO 4042 con deshidrogenado"), lote trazable y certificado 3.1 según EN 10204. Si un precio de 12.9 cincado es sospechosamente bueno, la pregunta correcta es qué proceso hay detrás.
La chuleta final
- 8.8: riesgo bajo. Cincado electrolítico sin drama.
- 10.9: riesgo real. Electrolítico solo con deshidrogenado documentado; valorar zinc laminar; galvanizado en caliente solo bajo ISO 10684.
- 12.9: riesgo alto. Zinc laminar por defecto. Electrolítico, mejor no; galvanizado en caliente, no.
Especifícalo bien y duerme tranquilo
La fragilización por hidrógeno es de los pocos fallos de tornillería que no perdona el "ya lo miramos luego": cuando se manifiesta, el material está montado y el daño hecho. En Suministros Nuevas Energías distribuimos tornillería industrial pesada de M16 a M72 y tratamos la pareja clase-recubrimiento como lo que es: una decisión técnica. Si tienes 10.9 o 12.9 en tu listado, pídenos cotización o escribe a aitor@snuevasenergias.com indicando la aplicación, y te proponemos el recubrimiento correcto con su documentación, no el primero de la estantería.