Cómo medir un tornillo: diámetro, paso y largo (con calibre)
Cómo se miden los tornillos con un calibre y una regla: la métrica por el diámetro, el paso sin galgas, el largo según la cabeza y los errores típicos.
Reponer un tornillo debería ser trivial, y sin embargo cada semana llegan consultas del tipo "necesito uno igual que este" con medidas que no cuadran con ninguna norma. Casi siempre el problema es el mismo: se midió bien, pero en el sitio equivocado. Aquí va el procedimiento completo para identificar un tornillo métrico con un calibre y cinco minutos, en el orden correcto.
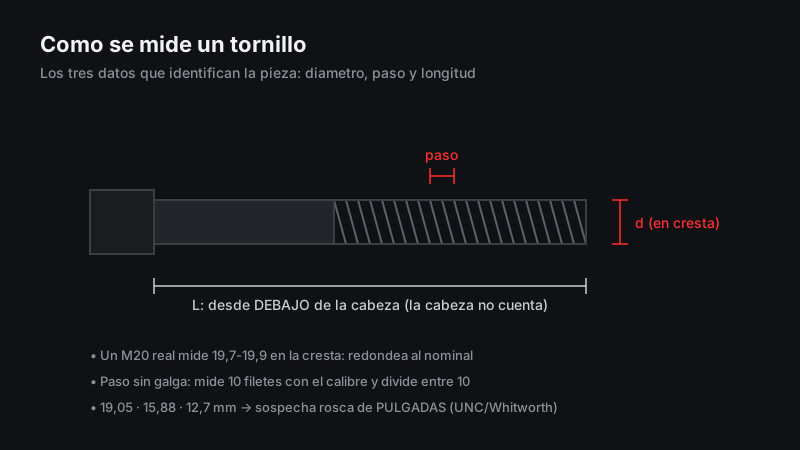
Paso 1: el diámetro nominal (no es el que parece)
El diámetro de un tornillo métrico se mide sobre la cresta de la rosca, de flanco a flanco exterior, con el calibre perpendicular al eje. Dos advertencias:
- El valor medido siempre es algo menor que el nominal. Un M20 real mide típicamente 19,7-19,9 mm en la cresta, por las tolerancias de fabricación. Si mides 19,8, es un M20; no existe el "M19,8". Redondea hacia el nominal métrico más cercano por arriba.
- En tornillos con caña lisa (DIN 931), no midas la caña creyendo que es la rosca: en la serie estándar coinciden prácticamente, pero en tornillos calibrados (DIN 609) la caña es mayor que la rosca a propósito, y la confusión te lleva a una métrica equivocada.
Si el diámetro medido queda lejos de cualquier métrica razonable (19,05, 15,88, 12,7...), sospecha en serio: puede ser rosca en pulgadas (Whitworth, UNC). Antes de seguir, comprueba el paso.
Paso 2: el paso de rosca (la firma de la métrica)
El paso es la distancia entre crestas consecutivas, en milímetros. Tres formas de sacarlo, de mejor a peor:
- Galga de roscas (peine): se prueba hasta que un peine encaja perfecto en los filetes. Es la herramienta correcta y cuesta poco.
- El truco del calibre: mide la longitud de 10 filetes (de una cresta a la décima siguiente) y divide entre 10. Sobre 10 pasos, el error de apreciación se diluye: es sorprendentemente preciso.
- Comparar con un tornillo conocido: enfrentando las roscas de lado, los filetes engranan si el paso coincide.
¿Para qué tanto empeño? Porque cada métrica tiene su paso grueso normalizado (M16→2,0 · M20→2,5 · M24→3,0 · M30→3,5 · M36→4,0 · M42→4,5 · M48→5,0 · M56→5,5 · M64→6,0) y además existen pasos finos (un M24×2 en lugar del M24×3 estándar). Un tornillo de paso fino en un agujero de paso grueso entra dos vueltas y se clava: identificar mal el paso es el error más destructivo de esta lista. Si el paso no cuadra con la tabla métrica, vuelve a la sospecha de rosca en pulgadas: un Whitworth de 1/2" tiene 12 hilos por pulgada y no encajará con ninguna galga métrica.
Paso 3: la longitud (la regla que casi nadie conoce)
Aquí está el fallo número uno de todas las reposiciones. La longitud nominal de un tornillo se mide:
- En tornillos de cabeza que apoya por debajo (hexagonal DIN 931/933, allen cilíndrico DIN 912): desde debajo de la cabeza hasta la punta. La cabeza NO cuenta.
- En tornillos avellanados (cabeza cónica que se embute): longitud total, cabeza incluida, porque la cabeza queda enrasada dentro de la pieza.
Un "M20×80" hexagonal mide 80 mm de vástago y unos 92-93 con la cabeza. Quien mide el total y pide "M20×92" recibe una pieza inexistente o, peor, una tabla de equivalencias inventada por teléfono.
En tornillos de rosca parcial, apunta también la longitud roscada: te dirá si es un DIN 931 estándar (la rosca sigue la fórmula 2d+6/12/25 según longitud) o algo especial.
Paso 4: lo que no se mide pero identifica
- Marcado de cabeza: clase (8.8, 10.9) y fabricante. Sin esto, la identificación mecánica queda coja.
- Entrecaras de la cabeza: confirma la serie (y detecta los casos DIN/ISO divergentes, como el M22).
- Recubrimiento: brillo azulado (cincado), amarillo iridiscente (bicromatado), gris mate rugoso (galvanizado en caliente), gris plata mate uniforme (zinc laminar). Determina dónde puede trabajar el repuesto.
La ficha completa en una línea
Al final del proceso deberías poder escribir algo así:
Hexagonal rosca parcial (DIN 931), M24×160, paso grueso 3,0, clase 8.8, galvanizado en caliente, entrecaras 36.
Con esa línea, cualquier distribuidor te sirve el tornillo exacto a la primera. Sin ella, empieza el teléfono roto.
¿Y si aun así no cuadra?
Hay piezas que se resisten: roscas en pulgadas en maquinaria importada, tornillos bajo plano, métricas con paso fino poco común, piezas muy corroídas donde la cresta ya no mide verdad. Para eso estamos: en Suministros Nuevas Energías identificamos tornillería industrial a diario, y distribuimos el rango pesado de M16 a M72 en las normas DIN habituales. Mándanos las medidas que hayas sacado —o directamente fotos con el calibre puesto— por el formulario de cotización o a aitor@snuevasenergias.com, y te confirmamos qué pieza es y si la tenemos disponible.