Zinc-níquel en tornillería: qué aporta y cuándo compensa el sobrecoste
Qué es el recubrimiento zinc-níquel (ZnNi), qué resistencia real ofrece frente al cincado, sus límites con el hidrógeno y en qué aplicaciones justifica su precio.
Entre el cincado de toda la vida y los sistemas de zinc laminar hay un recubrimiento que lleva años comiéndose el terreno intermedio: el zinc-níquel (ZnNi). Nació en la automoción, donde el entorno bajo capó es una cámara de tortura (calor, sales, fluidos), y desde ahí se ha ido filtrando a la industria general. La pregunta del comprador es siempre la misma: ¿qué me da exactamente a cambio de costar claramente más que el cincado? Vamos a contestarla con números y con sus letras pequeñas.
Qué es
Es un recubrimiento electrolítico, como el cincado, pero la capa depositada no es zinc puro sino una aleación de zinc con un 12-15 % de níquel, rematada con pasivados (hoy de Cr III) y sellados opcionales. Esa aleación cambia las reglas del juego en tres frentes:
- Resistencia a corrosión de otra liga: donde un cincado de 8 micras da del orden de 100-200 horas de niebla salina hasta corrosión roja, un ZnNi de espesor similar se mueve en 500-1.000+ horas según sistema y sellado. Con las mismas micras, varias veces más vida.
- Aguanta temperatura: los pasivados del cincado clásico se degradan a partir de ~60-70 °C; el ZnNi mantiene prestaciones a 120-180 °C según formulación. En entornos calientes (motores, hornos cercanos, frenos) el cincado no compite.
- Corrosión "limpia": sus productos de corrosión blanca son menos voluminosos; en mecanismos, menos bloqueos y mejor aspecto durante la degradación.
Bonus técnico apreciado en montaje: buena compatibilidad con aluminio (menor agresividad galvánica que el zinc puro contra piezas de aluminio, un clásico de automoción) y coeficientes de fricción razonablemente controlables con sellados.
Las letras pequeñas
- Sigue siendo electrolítico. El proceso introduce hidrógeno, así que en clases 10.9/12.9 rigen las mismas cautelas que con el cincado: deshidrogenado documentado y, en 12.9 o piezas críticas, valorar zinc laminar (que no aporta hidrógeno de proceso) antes que cualquier electrolítico. El ZnNi no es la respuesta al problema del hidrógeno; es la respuesta al problema de la corrosión y la temperatura.
- Cuesta sensiblemente más que el cincado (proceso más complejo, níquel en el baño, control de aleación). El sobrecoste por pieza en tornillería pequeña es asumible; en grandes métricas y series largas, se nota y debe justificarse.
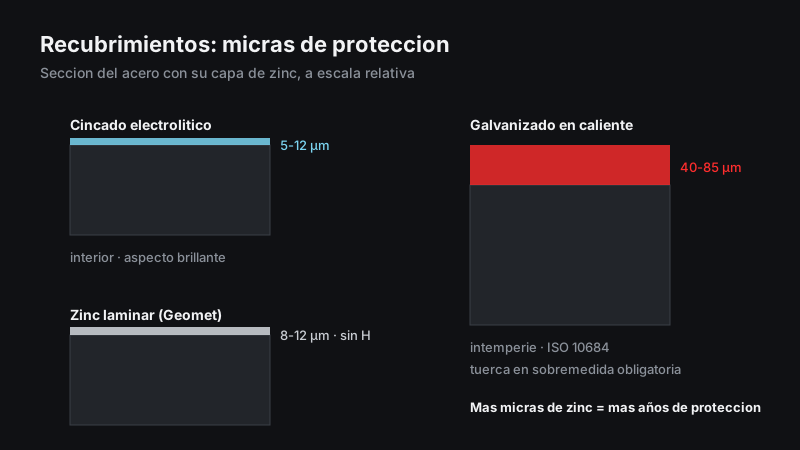
- Espesores finos: como todo electrolítico, hablamos de 5-15 micras. Excelentes horas de ensayo, pero en intemperie severa de décadas (estructura expuesta, obra civil), el galvanizado en caliente con sus 50+ micras de zinc sacrificial sigue siendo el peso pesado. ZnNi no sustituye al galvanizado en su terreno.
- Aspecto: gris plata a gris oscuro según pasivado; perfectamente industrial, sin más.
Entonces, ¿cuándo compensa?
El ZnNi tiene sentido cuando se cumplen una o varias de estas condiciones:
- Calor + corrosión juntos: la combinación que mata al cincado. Entornos de motor, zonas próximas a fuentes de calor, procesos industriales templados.
- Ambiente agresivo sin ser intemperie estructural: interiores industriales húmedos o con químicos suaves, exteriores protegidos exigentes, donde el cincado se queda corto y el galvanizado en caliente sobra o no aplica (tolerancias finas, piezas pequeñas).
- Contacto con aluminio en presencia de humedad.
- Especificación de horas alta con tolerancias de rosca normales: cuando el plano pide 500+ horas y la rosca no admite el engorde del galvanizado, la partida se juega entre ZnNi y zinc laminar; en piezas roscadas finas y series automovilísticas, el ZnNi suele ganar por proceso.
Y cuándo NO: interior seco convencional (el cincado sobra), intemperie estructural de largo plazo (galvanizado en caliente) y 12.9 críticos (zinc laminar por el hidrógeno).
Cómo se especifica
La designación seria viaja con la norma de electrolíticos para fijaciones (ISO 4042) y detalla: aleación ZnNi, espesor mínimo, pasivado sin Cr VI, sellado si procede y horas de ensayo requeridas (ISO 9227). "Zinc-níquel" a secas deja demasiado al azar: entre un ZnNi básico y uno sellado de gama alta hay un mundo de horas y de euros.
En Suministros Nuevas Energías distribuimos tornillería industrial pesada de M16 a M72 en los acabados que el caso pida: cincado y bicromatado para lo común, galvanizado en caliente para la intemperie, Geomet para la alta resistencia, y opciones como el zinc-níquel localizables bajo consulta cuando la aplicación lo justifica. Si dudas entre acabados para un entorno concreto —calor, humedad, químicos, aluminio— cuéntanoslo por el formulario de cotización o en aitor@snuevasenergias.com y te damos la comparativa honesta: prestaciones, precio y plazo de cada opción, incluida la más barata si es la correcta.