Apriete por par o por giro de tuerca: diferencias y cuándo usar cada método
Comparativa honesta entre apriete por par y método combinado par + ángulo (giro de tuerca): precisión de precarga, sensibilidad a la fricción y qué exige cada uno.
Apretar un tornillo es fácil; saber cuánta precarga has dejado dentro, no tanto. Los dos métodos dominantes en la industria —el apriete por par y el apriete por giro de tuerca (par + ángulo)— existen precisamente porque atacan ese problema de certeza de maneras distintas. Elegir mal no rompe nada de inmediato: solo deja uniones con la mitad de la precarga prevista, que es la forma más silenciosa de sembrar averías.
Método 1: apriete por par (el estándar universal)
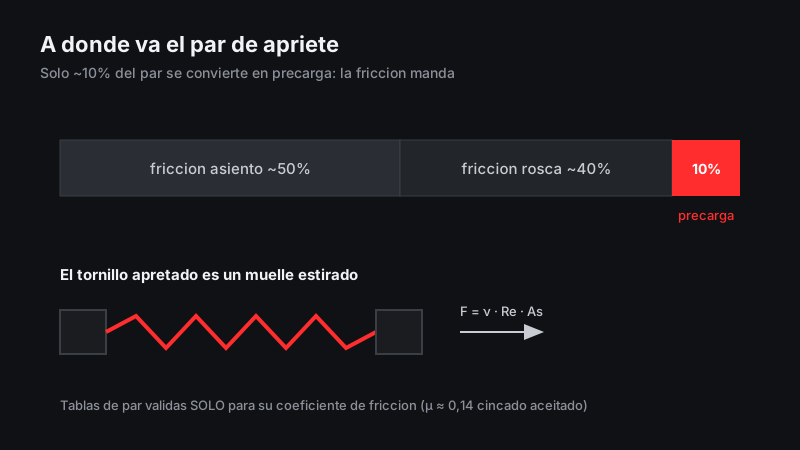
La llave dinamométrica aplica un momento y se confía en la relación M = K × F × d para que ese momento se convierta en la precarga F deseada.
Su fortaleza: simplicidad total. Una herramienta, un valor, cualquier operario formado, verificación rápida ("¿hizo clic?"). Para el 90 % de las uniones industriales, suficiente y correcto.
Su debilidad, con número: alrededor del 90 % del par se gasta en fricción (rosca + asiento) y solo ~10 % genera precarga. Cualquier variación de fricción —recubrimiento, lubricante, suciedad, rugosidad, reapriete— cambia la precarga resultante sin que la llave se entere. La dispersión práctica de precarga del método por par se estima en un ±25-30 % entre tornillos "idénticos". Con herramienta calibrada y fricción controlada, mejora; en obra con conjuntos galvanizados y polvo, empeora.
Qué exige para funcionar dignamente: par calculado para las condiciones reales (recubrimiento y lubricación de TU conjunto, no de la tabla genérica), herramienta calibrada, superficies limpias, y arandelas que den un asiento definido.
Método 2: giro de tuerca / par + ángulo (el que esquiva la fricción)
El método combinado funciona en dos fases: primero un par de asiento moderado (que aplasta holguras y pone las superficies en contacto firme), y después un ángulo de giro definido (90°, 120°... según especificación).
La física de la segunda fase es la clave: girada la tuerca X grados, el tornillo se alarga una cantidad geométrica (paso de rosca × ángulo/360°), genere la fricción que genere. El estiramiento —y por tanto la precarga— deja de depender del coeficiente de fricción, que era el villano del método anterior.
Sus fortalezas: precisión de precarga muy superior (dispersiones de ±10-15 % o mejores), robustez frente a las condiciones de obra, y la posibilidad de llevar el tornillo de forma controlada hasta la zona del límite elástico, exprimiendo su capacidad al máximo. Es el método normalizado en gran parte del atornillado estructural precargado (los procedimientos de ejecución con conjuntos EN 14399 lo recogen como método estándar) y el favorito de los diseños optimizados (motores).
Sus debilidades: exige procedimiento definido (¿qué par de asiento?, ¿cuántos grados?: lo fija la especificación o el ensayo, no la intuición), marcado y disciplina (los ángulos se marcan y se verifican), y si el apriete alcanza la zona plástica, el tornillo queda consumido para reutilización (lo tratamos en el artículo de reutilizar 10.9). No es un método para improvisar: es un método para ejecutar procedimientos.
La comparación en una mirada
- Precisión de precarga: par ±25-30 % · giro de tuerca ±10-15 % o mejor.
- Sensibilidad a la fricción: par, altísima · giro, baja (solo en la fase de asiento).
- Herramienta y formación: par, mínimas · giro, procedimiento + marcado.
- Reutilización del tornillo: par (elástico), posible con criterio · giro hasta plástico, no.
- Dónde manda cada uno: par → uniones generales, mantenimiento, series sin criticidad extrema · giro → estructural precargado, uniones críticas, diseños optimizados, conjuntos galvanizados donde la fricción es una lotería.
Los híbridos y los grandes
Para completar el mapa: en uniones muy críticas o de métricas muy grandes existen métodos aún más directos, como el tensado hidráulico (se estira el tornillo con un gato y se asienta la tuerca sin fricción de por medio) o la medición de alargamiento. En tornillería pesada de M42 para arriba, donde los pares se vuelven inmanejables (miles de Nm), estas opciones entran en la conversación de proyecto, y condicionan la compra: longitudes con rosca extra para el tensor, calidades y acabados definidos.
Lo que el método le pide a tu pedido
- Por par: recubrimiento conocido y constante en todo el lote (la fricción es el método), conjunto emparejado, arandelas correctas.
- Por giro: tornillería certificada (vas a acercarte al límite elástico: el Re del certificado 3.1 deja de ser papeleo), y en estructural, conjuntos EN 14399 con su clase K adecuada al procedimiento.
En Suministros Nuevas Energías distribuimos tornillería industrial pesada de M16 a M72 con los datos que ambos métodos necesitan: clase certificada, acabado documentado y conjuntos coherentes. Si tu procedimiento de montaje ya está definido, dínoslo en la consulta del formulario de cotización o en aitor@snuevasenergias.com: el método de apriete cambia qué material te conviene, y preferimos cotizarte lo que vas a poder apretar bien.